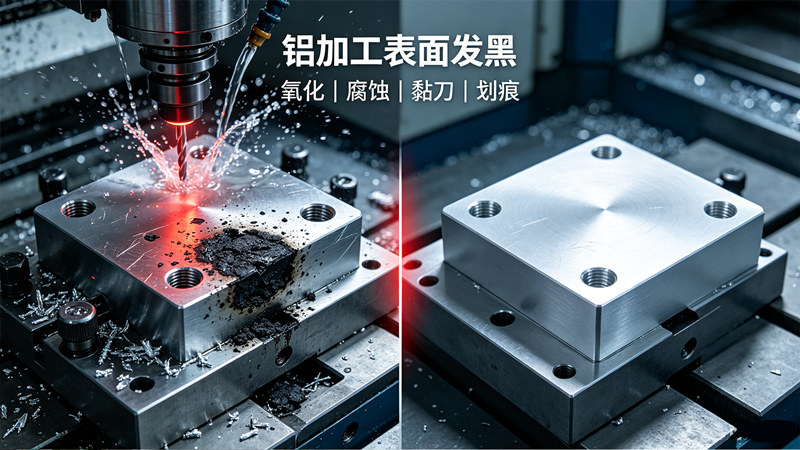
Même avec le meilleur fluide de coupe, la surface de l'aluminium devient toujours noire pendant l'usinage ! Que faire ?
Jun.03, 2020
Partager:
L'usinage des alliages d'aluminium repose naturellement sur des aides à l'usinage telles que des fluides de coupe spécifiques aux centres d'usinage et des huiles de coupe pour alliages d'aluminium. Une mauvaise sélection de fluides de coupe spécifiques au centre d'usinage peut facilement entraîner des problèmes lors de l'usinage, notamment le collage des outils, des rayures, des brûlures, l'oxydation de la pièce (noircissement, jaunissement, blanchiment), et même une détérioration du fluide et une odeur nauséabonde. Alors, comment devrions-nous résoudre ces problèmes ?
L'usinage des alliages d'aluminium repose naturellement sur des aides à l'usinage telles que des fluides de coupe spécifiques aux centres d'usinage et des huiles de coupe pour alliages d'aluminium. Une mauvaise sélection de fluides de coupe spécifiques au centre d'usinage peut facilement entraîner des problèmes tels que le collage des outils, des rayures, des brûlures, l'oxydation de la pièce (noircissement, jaunissement, blanchiment), voire même une détérioration du fluide et une odeur nauséabonde. Alors, comment devrions-nous résoudre ces problèmes ?
Le problème le plus courant lors de l’usinage des alliages d’aluminium est l’oxydation. Différents alliages d'aluminium ont des propriétés différentes et leurs exigences varient. Lors de la sélection du fluide de coupe, un fluide de coupe neutre avec une faible teneur en alcali et un pH d'environ 7,0 à 8,5 est préféré. En effet, les alcalis sont très corrosifs pour l’aluminium, le magnésium, le zinc, le fer, etc. et accélèrent le mouvement des ions métalliques. Des expériences montrent que lorsque l'aluminium est immergé dans un liquide alcalin de pH 10, un grand nombre de bulles sont rapidement générées à la surface des pièces en aluminium. En seulement 10 minutes, la surface en aluminium testée devient noire. Au microscope, la surface en aluminium initialement lisse et plate devient piquée, inégale et gravement corrodée.
Un faible pH du liquide de coupe peut-il résoudre le problème de corrosion de l’aluminium ? Avec une sélection appropriée des matériaux, le fluide de coupe peut prolonger dans une certaine mesure la période de corrosion des alliages d’aluminium, mais il ne protège pas fondamentalement l’aluminium. Un pH trop bas du liquide de coupe est très préjudiciable à la prévention de la rouille et à la protection des équipements de production et des machines-outils. De plus, une faible valeur de pH dans le liquide de coupe crée facilement un terrain fertile pour diverses bactéries, entraînant une détérioration et une odeur nauséabonde du liquide de coupe, réduisant considérablement sa durée de vie.
Comment résoudre ce problème contradictoire ? La pratique a prouvé que l'ajout de 0,5 % d'Atwell-2815 au concentré est très efficace pour gérer cette situation. Atwell-2815 atteint une efficacité d'inhibition de la corrosion allant jusqu'à 98 % pour l'aluminium et les alliages d'aluminium dans des environnements à pH élevé et faible, et même dans des environnements fortement alcalins (pH 9,5), il protège efficacement les alliages d'aluminium du noircissement et de la décoloration.
Les polyéthers sont des polymères linéaires produits par copolymérisation ou homopolymérisation par ouverture de cycle d'oxyde d'éthylène (EO), d'oxyde de propylène (PO) et d'oxyde de butane (BO) sous l'action d'un catalyseur. Il s'agit d'un nouveau type d'huile synthétique apparue ces dernières années, possédant d'excellentes propriétés nettoyantes, lubrifiantes, stables et solubles dans l'eau, et qui est largement utilisée dans divers auxiliaires technologiques.
Cependant, aucun matériau n’est parfait ; chaque avantage a ses inconvénients.
Les polyéthers sont souvent utilisés dans les fluides de coupe pour l'émulsification, la dispersion et la lubrification synthétique à base d'eau. Des études ont également montré que les polyéthers ont un très fort effet antimousse. En effet, les molécules de polyéther peuvent pénétrer dans la surface de la mousse, provoquant une perturbation par les molécules d'eau de la stabilité de la mousse, entraînant une dégradation rapide de la mousse sous pression. Dans les fluides de coupe tenaces et mousseux qui sont difficiles à démousser, les polyéthers présentent des propriétés antimousse et antimousse exceptionnellement fortes.
L'ajout de polyéthers doit être abordé avec prudence, en particulier dans les processus d'usinage nécessitant une prévention élevée de la rouille des métaux entre les processus, car leur forte polarité peut contrecarrer de manière significative les propriétés antirouille du fluide de coupe.
En raison de la forte pénétrabilité des polyéthers et lorsque le fluide de coupe est utilisé pour traiter certaines pièces automobiles, des alliages néodyme fer bore, du verre optique et d'autres matériaux contenant des composants en caoutchouc, il peut provoquer de graves effets de gélification et de gonflement sur le caoutchouc.